 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
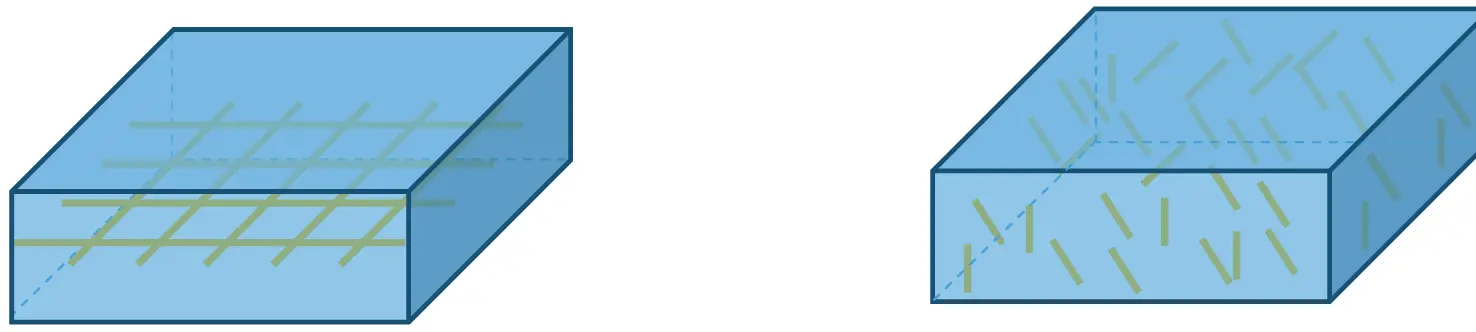
Capacidades
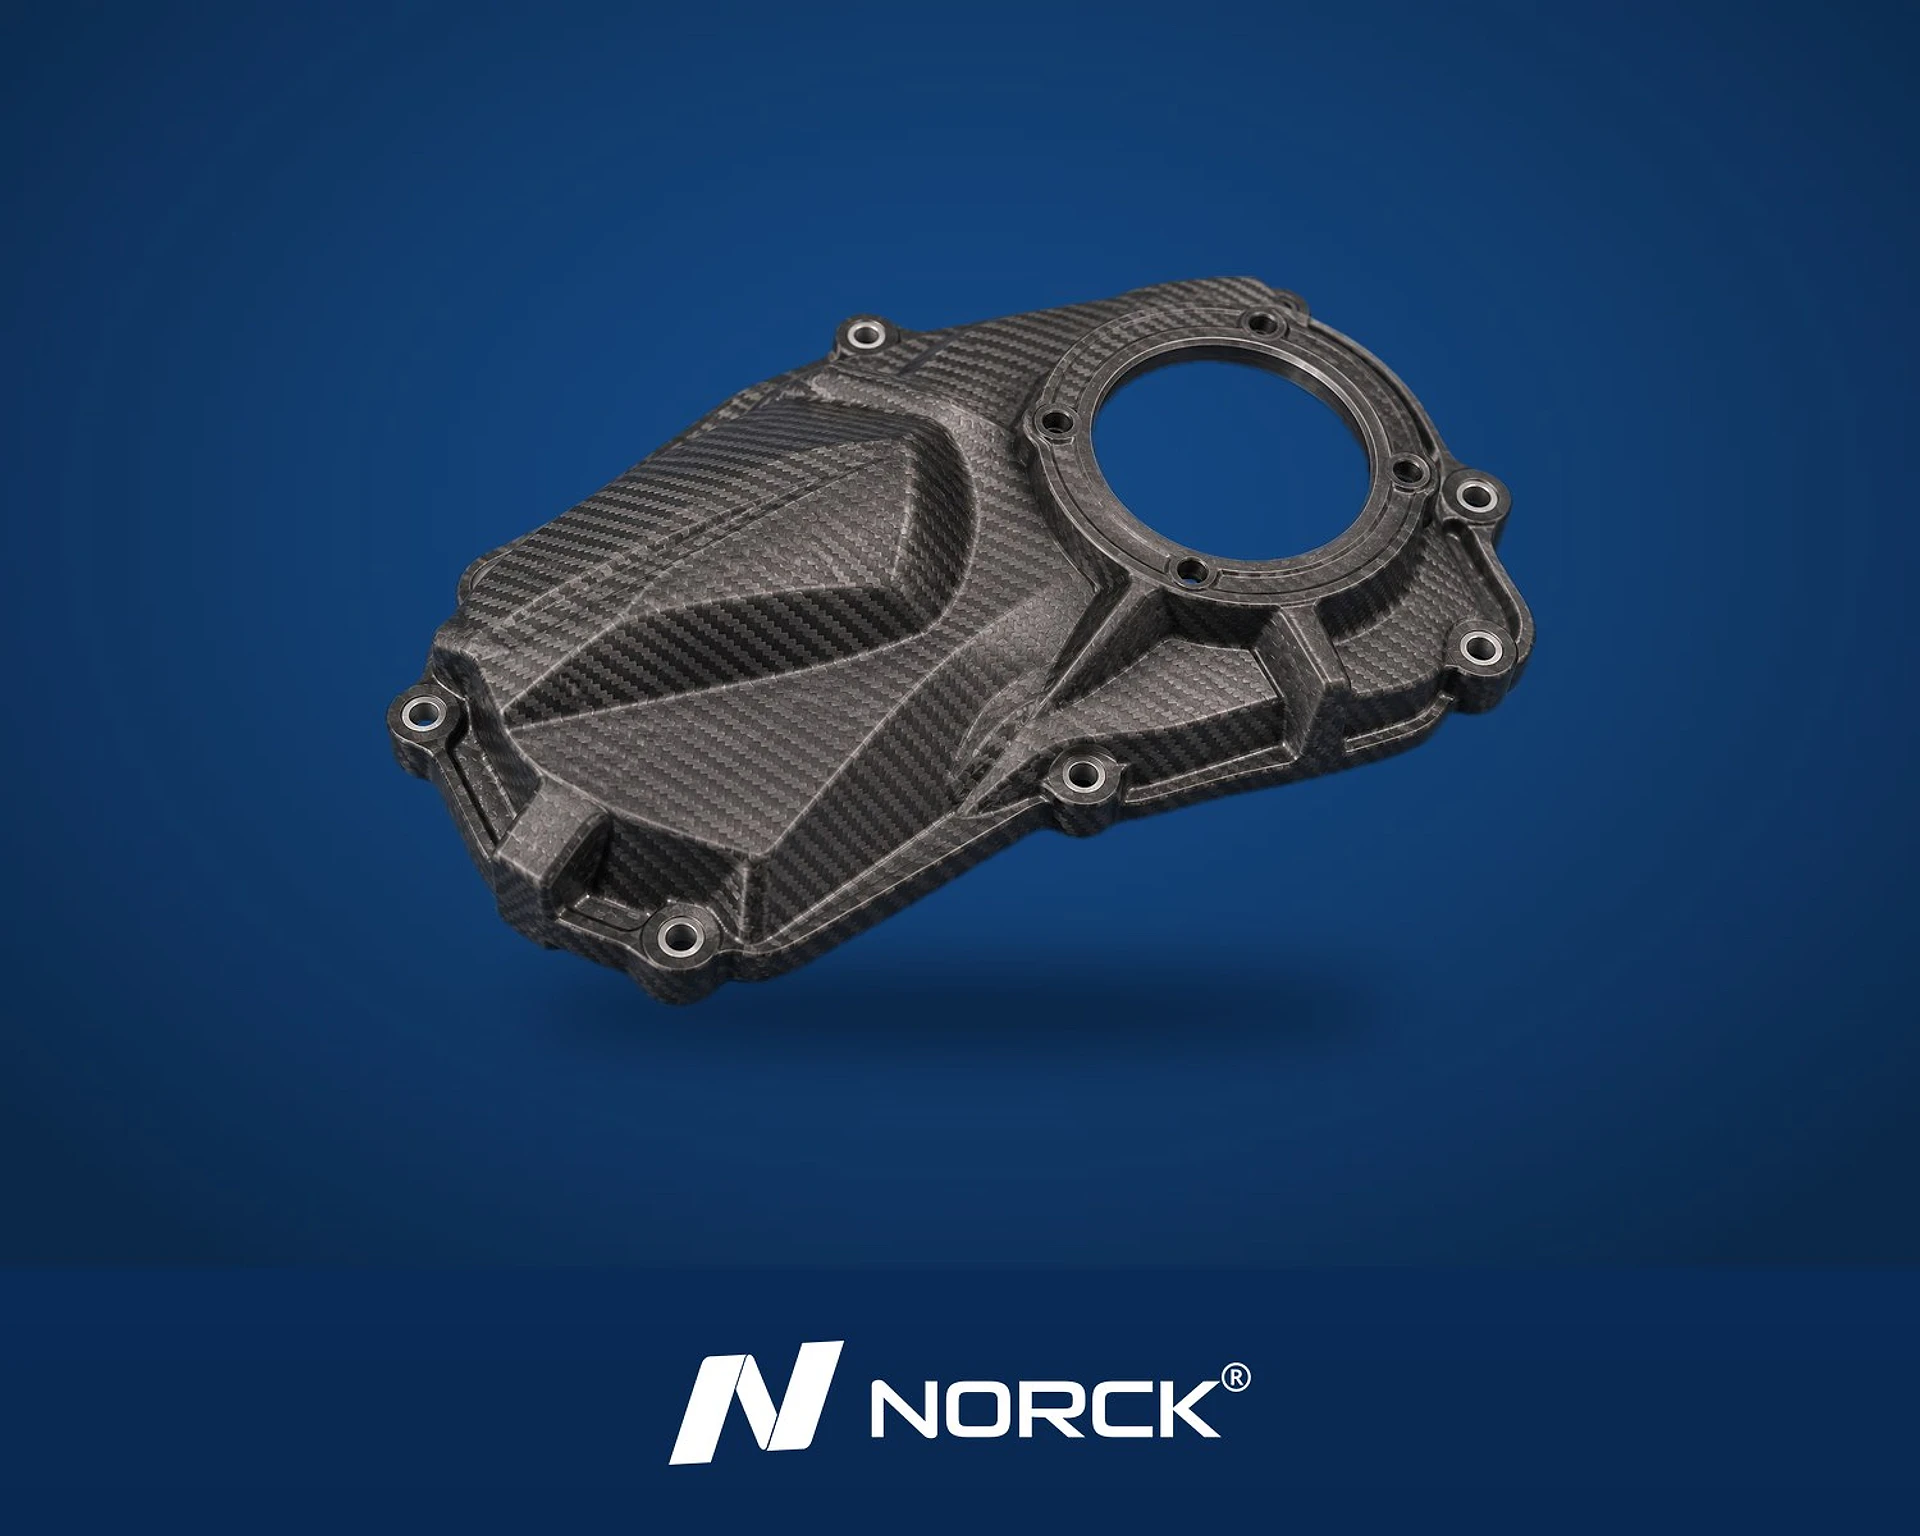
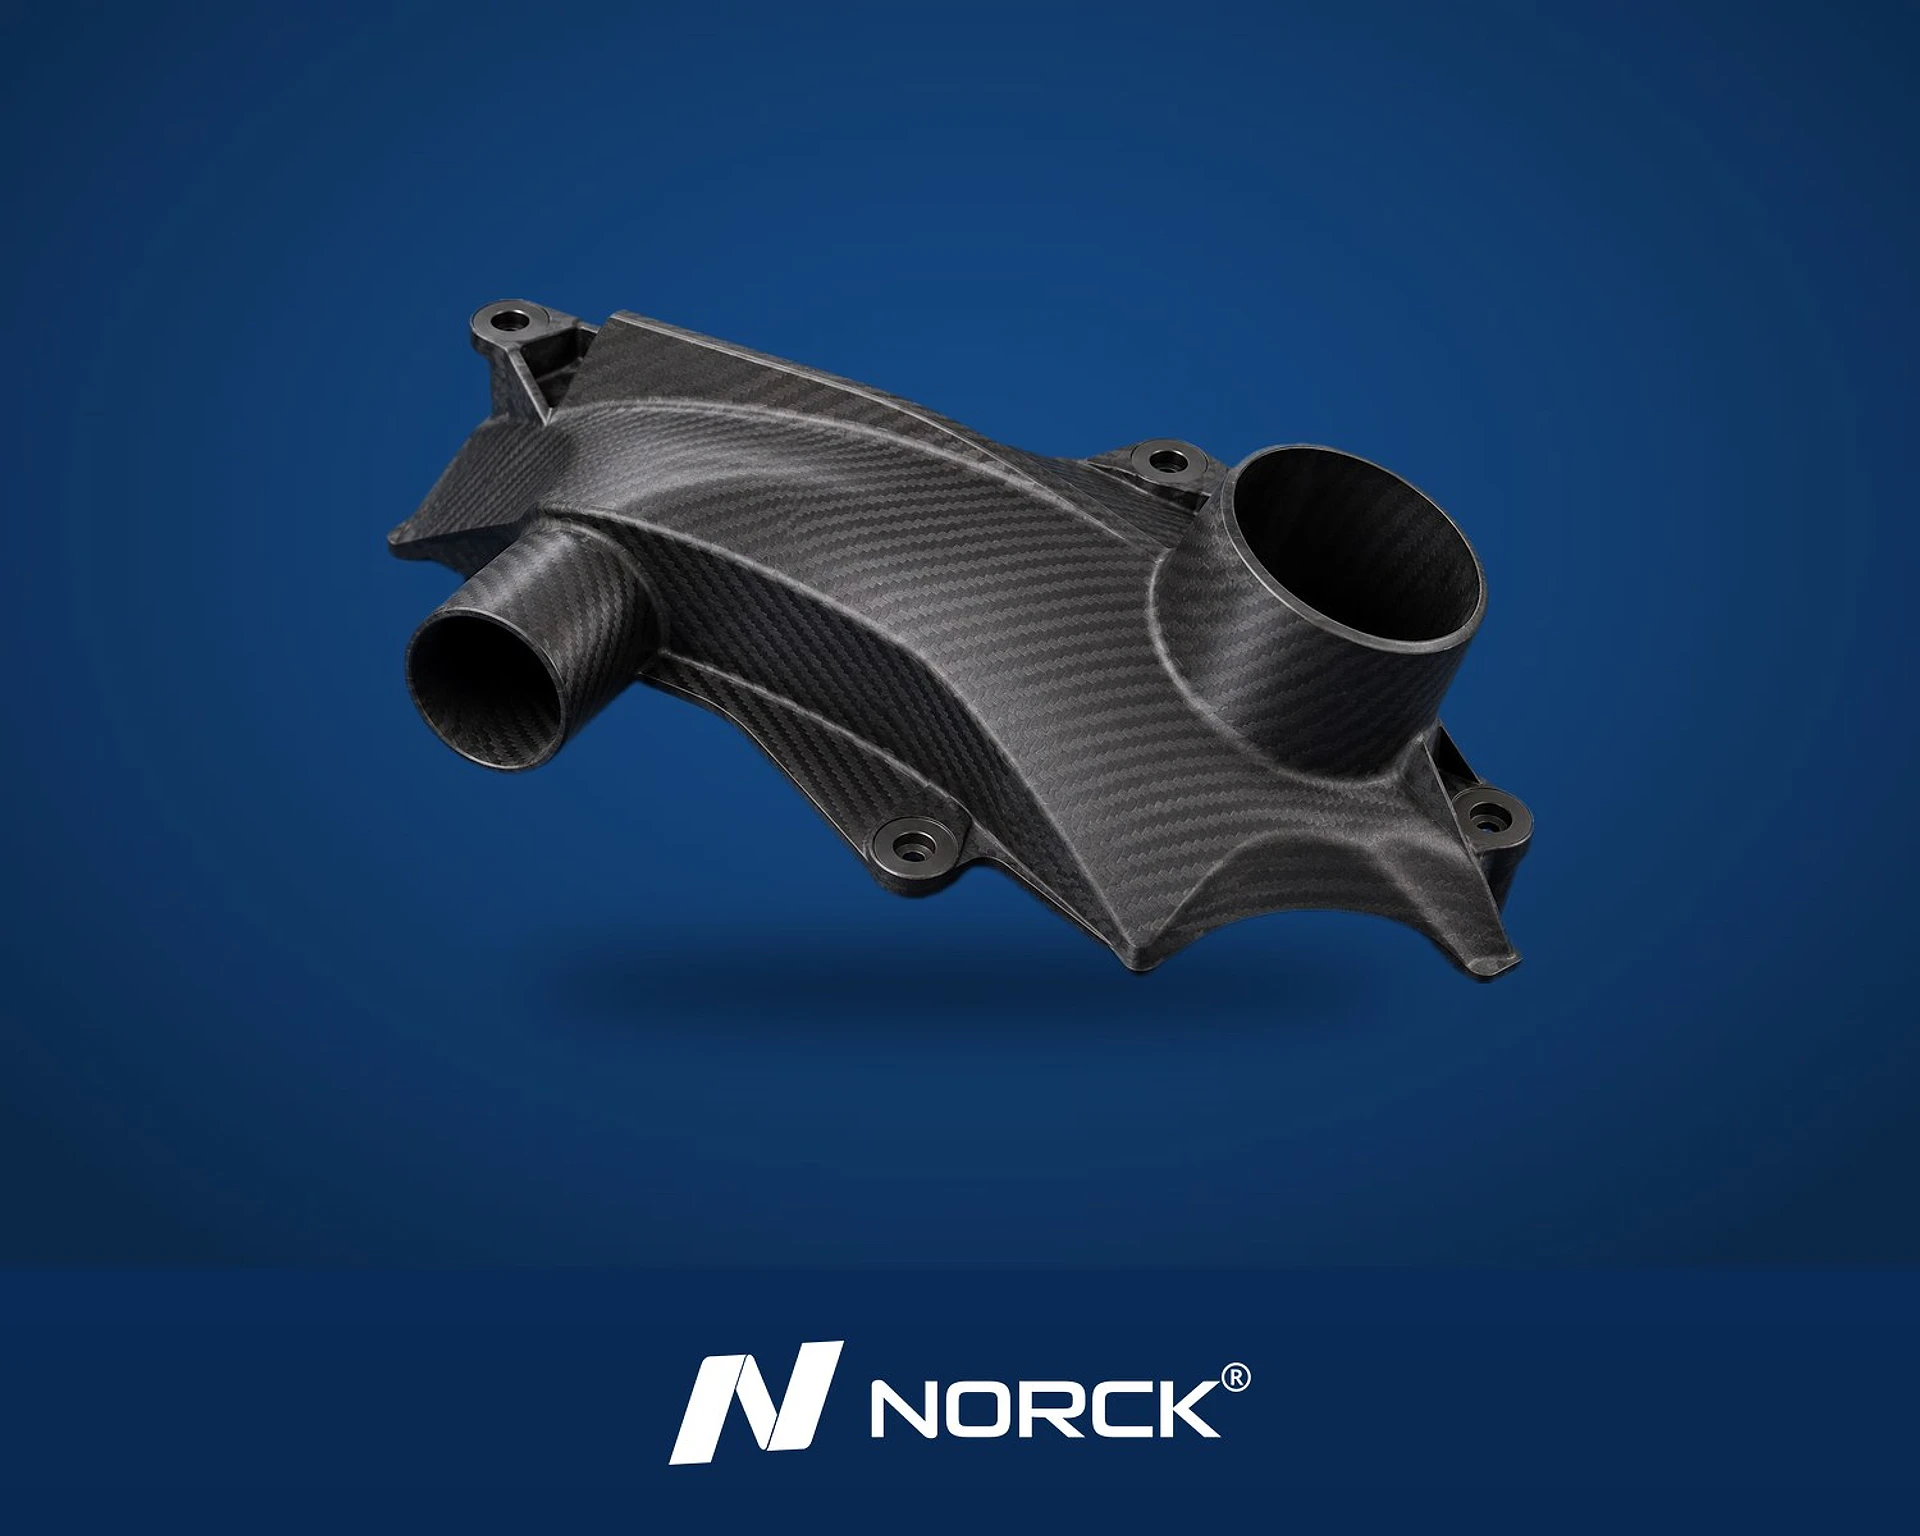
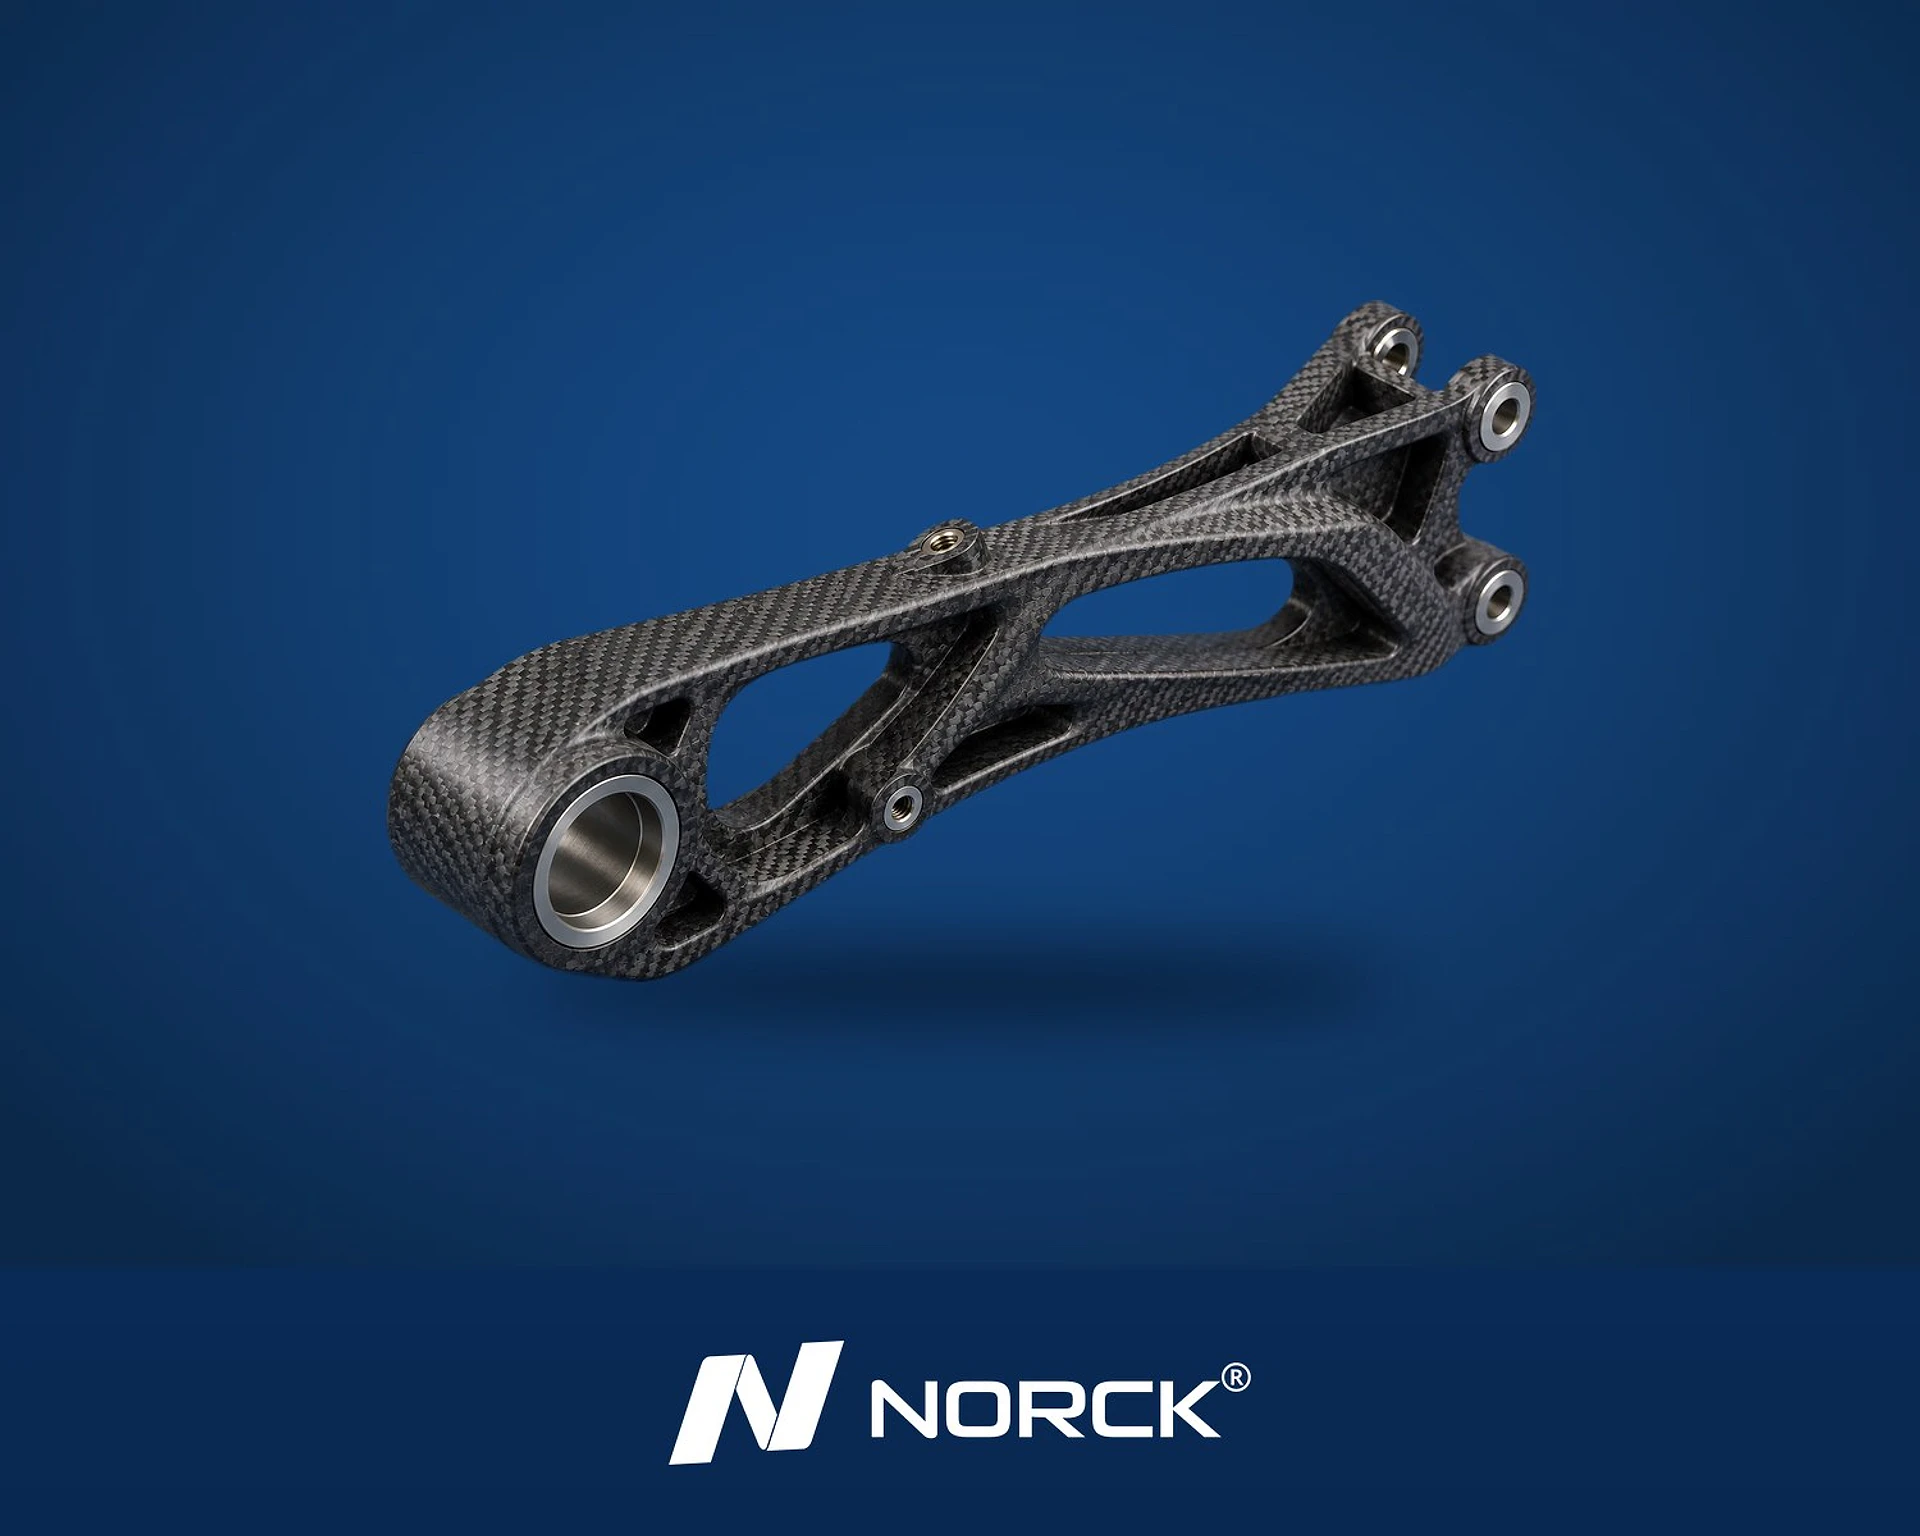
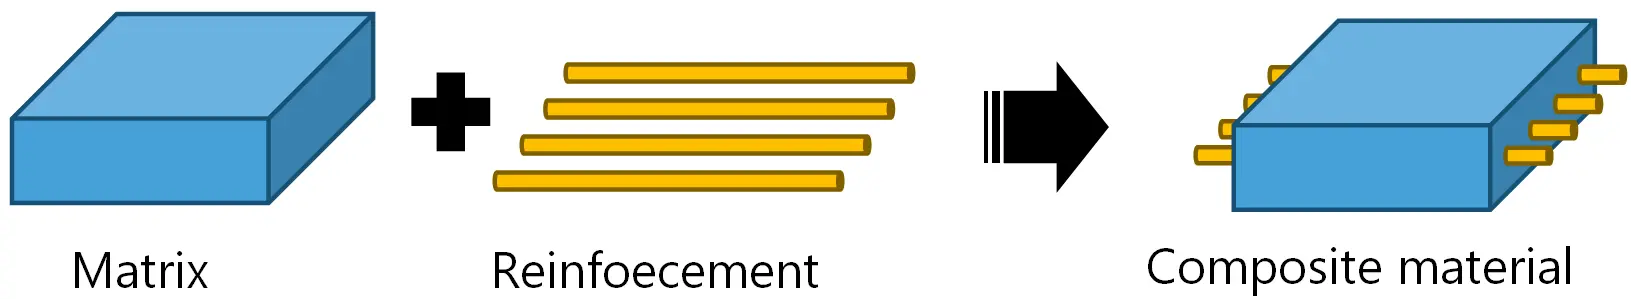
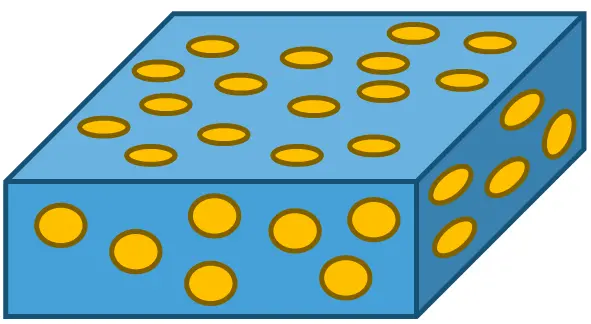
- Conhecimento de materiais: fibra de carbono, fibra de vidro, aramida e compósitos híbridos com sistemas de resina personalizados.
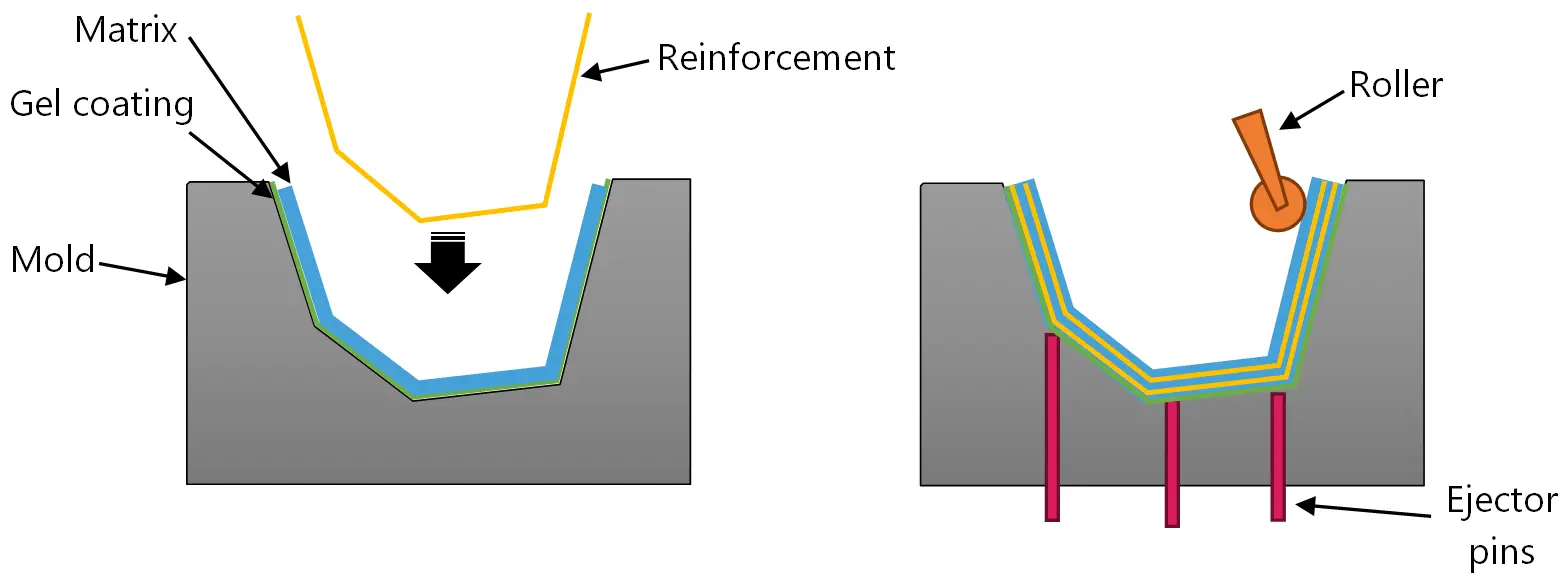
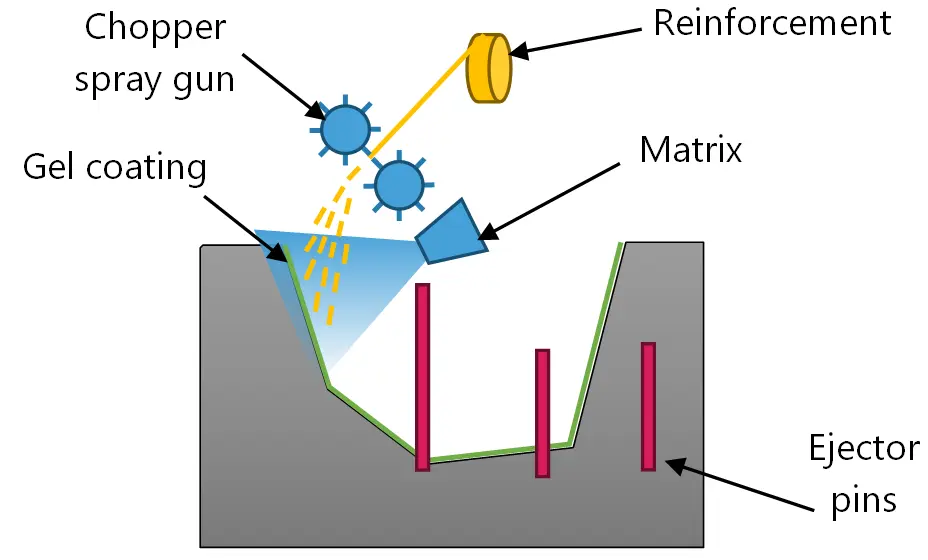
- Diversidade de processos: laminação manual, pré-impregnados em autoclave, infusão a vácuo (VARTM), moldação por compressão e muito mais.
- Geometrias complexas: fabrico de formas intrincadas, estruturas de parede fina e elementos integrados.
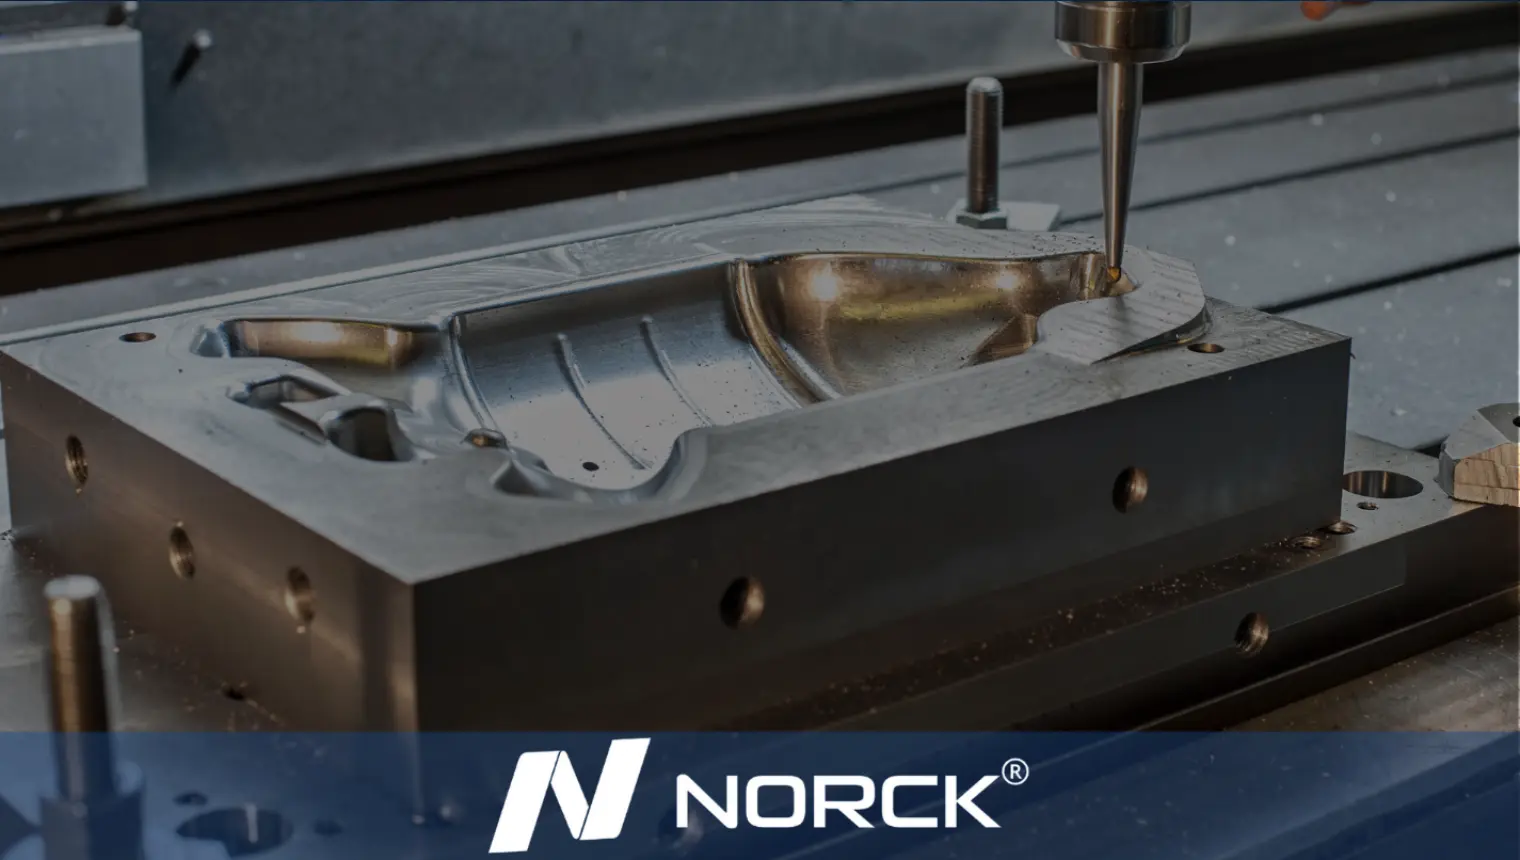
- Ferramentas internas: design e fabrico de moldes e dispositivos de fixação para uma produção económica.
- Acabamento e montagem: recorte, lixagem, pintura e integração de ferragens e subconjuntos.