 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
O que é a maquinação por eletroerosão?
A maquinação por eletroerosão é, por definição, um método de fabrico não convencional que remove material através de faíscas elétricas controladas, em vez de ferramentas de corte mecânicas. O processo recorre a descargas elétricas rápidas entre o elétrodo e a peça condutora para dar forma, gradualmente, a geometrias tridimensionais complexas e muito detalhadas. Como não há contacto direto entre a ferramenta e a peça, os serviços de eletroerosão a fio são uma excelente escolha para maquinar metais duros, detalhes delicados e contornos complexos que seriam difíceis ou impossíveis de obter com métodos convencionais. Por isso, a EDM é especialmente valiosa em setores de engenharia de precisão como o médico, o aeroespacial e o fabrico de moldes.
Como funciona a maquinação por eletroerosão?
A maquinação por eletroerosão (EDM) remove material através de faíscas elétricas (descargas) rápidas e extremamente localizadas, geradas entre o elétrodo-ferramenta e a peça condutora. O fluido dielétrico utilizado como meio de maquinação isola o intervalo e impede a descarga até que o elétrodo esteja suficientemente próximo e a tensão seja suficientemente elevada para ionizar o fluido de forma controlada, permitindo que a faísca ocorra.
A característica fundamental da maquinação por eletroerosão é o seu funcionamento sem contacto. A EDM permite ainda alcançar tolerâncias apertadas e acabamentos de superfície finos, o que a torna um processo de maquinação ideal para setores especializados que exigem componentes de precisão.
Em que consiste o processo de maquinação por eletroerosão?
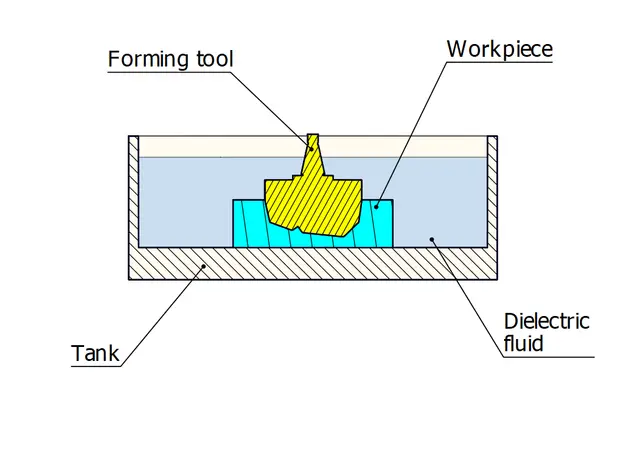
Para explicar de forma clara e fiável em que consiste o processo de maquinação por eletroerosão, podemos dividi-lo em algumas etapas de maquinação. Primeiro, a peça e o elétrodo são submersos num fluido dielétrico limpo, como água desionizada ou óleo de hidrocarbonetos, que impede faíscas prematuras e fornece o meio isolante necessário para uma descarga de energia controlada. Em seguida, a máquina aplica uma tensão entre o elétrodo e a peça, que estão separados por um pequeno intervalo.
Num diagrama típico do processo de maquinação por eletroerosão, um elemento crítico é o servossistema, que ajusta constantemente a posição do elétrodo para manter o intervalo de faísca adequado. Se o elétrodo estiver demasiado afastado da peça, não se gera nenhuma faísca. Se os dois estiverem demasiado próximos, pode ocorrer um curto-circuito que danifica o elétrodo ou a peça.
Principais componentes e ferramentas da EDM
Todas as operações de maquinação por eletroerosão bem-sucedidas dependem de um conjunto de componentes essenciais que funcionam em conjunto para manter a precisão, a estabilidade e a repetibilidade. A forma do elétrodo determina a geometria final da peça, sobretudo nas operações de eletroerosão por penetração, em que são necessários contornos e cavidades complexos.
Outro componente vital é o fluido dielétrico, que atua simultaneamente como isolante e refrigerante. Este fluido impede faíscas indesejadas até que a tensão atinja o limiar correto e, em seguida, arrefece rapidamente a zona e arrasta as partículas erodidas.
Os sistemas de apoio, como os geradores de impulsos elétricos, os sistemas de filtragem e os sistemas de lavagem, conferem estabilidade e consistência adicionais. Em conjunto, estes sistemas de apoio permitem aos serviços de maquinação por eletroerosão produzir formas detalhadas, tolerâncias apertadas e acabamentos lisos, mesmo em metais extremamente duros.
Tipos de maquinação por eletroerosão
Cada um dos tipos de maquinação por eletroerosão inclui várias variantes. Apresentamos abaixo os três principais tipos de EDM utilizados no fabrico moderno.
EDM por penetração
A EDM por penetração, também designada eletroerosão de cavidades ou por afundamento, é utilizada sobretudo na produção de moldes, matrizes e cavidades complexas. É especialmente útil em áreas que exigem geometrias intrincadas, como a moldação por injeção, os componentes aeroespaciais e as ferramentas médicas.
Uma das suas maiores vantagens é a capacidade de criar cantos interiores vivos, cavidades profundas e contornos complexos. Isto faz dela uma das aplicações de maquinação por eletroerosão mais reconhecidas, sobretudo quando a precisão e a qualidade de superfície são críticas.
EDM por fio
A EDM por fio corta materiais condutores com uma precisão excecional, utilizando um fio-elétrodo alimentado continuamente, geralmente de latão ou tungsténio. É um dos processos utilizados para fabricar punções, matrizes, engrenagens e outros perfis complexos que exigem tolerâncias extremamente apertadas.
O corte por fio é uma das capacidades mais procuradas entre as oferecidas pelos fabricantes de maquinação por eletroerosão, sobretudo na produção de componentes de alta precisão para aplicações aeroespaciais, robóticas e médicas.
EDM de furação
A EDM de furação, muitas vezes designada EDM de furação rápida, é especializada na criação de microfuros e furos profundos. Este processo é vantajoso para produzir furos de arrefecimento em pás de turbinas, microaberturas em instrumentos cirúrgicos e canais de lubrificação em sistemas mecânicos de alto desempenho.
Uma das maiores vantagens da EDM de furação é a capacidade de criar furos com relações de aspeto extremamente elevadas. Isto torna o método ideal para produzir furos de arranque para produtos de maquinação por eletroerosão que serão depois submetidos a operações de corte por fio.
Vantagens e desvantagens da maquinação por eletroerosão
Para saber quando a EDM é a escolha certa, os fabricantes devem ter uma visão clara de todas as vantagens da maquinação por eletroerosão e de todas as desvantagens da maquinação por eletroerosão.
Vantagens da maquinação por eletroerosão
-
A EDM consegue maquinar materiais extremamente duros, como metal duro, titânio e Inconel, que são muito difíceis de cortar com ferramentas convencionais.
-
O método permite produzir formas muito complexas e detalhes muito finos, o que o torna adequado para aplicações de alta precisão.
-
Os fabricantes podem tirar partido da capacidade da EDM para produzir peças com acabamentos de superfície finos.
-
Estes acabamentos podem reduzir a necessidade de operações de acabamento secundárias.
-
Permite obter resultados muito precisos e repetíveis.
Desvantagens da maquinação por eletroerosão
-
Como exige materiais eletricamente condutores, tem aplicação limitada em plásticos, cerâmicas e alguns materiais compósitos.
-
Consoante o caso, o processo de corte pode demorar mais do que a maquinação tradicional, sobretudo quando é necessário remover grandes volumes de material.
-
A utilização de fluido dielétrico implica requisitos de manutenção e filtragem, o que aumenta a complexidade operacional.
Fabricar elétrodos de alta qualidade para a EDM por penetração pode demorar muito tempo e implicar custos de preparação adicionais.
Quais são os parâmetros tecnológicos da EDM?
Conhecer os parâmetros da maquinação por eletroerosão é essencial, porque estes parâmetros determinam a precisão, a produtividade e a estabilidade da maquinação. O parâmetro com maior influência é o intervalo de faísca (gap), a pequena distância que separa o elétrodo da peça e que controla o local e a forma de cada descarga. O intervalo ideal permite uma erosão eficiente, evitando curtos-circuitos e uma maquinação instável.
Outros parâmetros importantes incluem a corrente de pico, que controla a intensidade de cada descarga, e o ciclo de trabalho (duty cycle), que define a proporção do tempo ON em cada ciclo de impulso elétrico (tempo ON mais tempo OFF). A pressão de lavagem tem um papel fundamental na remoção de detritos, pois mantém a zona de faísca limpa e evita uma maquinação instável.
Que materiais podem ser maquinados por EDM?
A aplicação da maquinação por eletroerosão tem um âmbito alargado e abrange aços para ferramentas, aços inoxidáveis, carboneto de tungsténio, titânio e ligas à base de níquel. A maioria destes materiais encontra-se em áreas de aplicação de alto desempenho, como turbinas aeroespaciais, moldação por injeção, ferramentas cirúrgicas e sistemas de energia.
A EDM é também, muitas vezes, a melhor opção para metais exóticos ou resistentes ao calor, em que a maquinação mecânica provoca um desgaste elevado ou a deformação das ferramentas. Molibdénio, Inconel, cobalto-crómio e aços temperados para matrizes são alguns dos materiais que mais beneficiam da erosão térmica de forma precisa e controlada. Mesmo os elementos mais delicados, como secções finas ou pormenores minuciosos, podem ser produzidos sem distorção, pois não é aplicada qualquer força de corte mecânica.
Que software se utiliza na EDM?
Atualmente, a EDM moderna recorre amplamente a software sofisticado, que permite controlar as trajetórias de maquinação, afinar os parâmetros e visualizar os padrões de erosão. A maioria dos fornecedores de maquinação por eletroerosão utiliza plataformas CAD/CAM como o Mastercam, o Autodesk PowerMill e o Siemens NX para conceber os elétrodos e gerar trajetórias de ferramenta otimizadas. Estes sistemas permitem aos engenheiros não só visualizar as interações das faíscas, mas também detetar colisões e programar a sequência de maquinação.
A combinação de feedback em tempo real, monitorização adaptativa das faíscas e rotinas de calibração automáticas permitiu criar controlos que asseguram condições de maquinação consistentes a longo prazo. Em conjunto, estas ferramentas digitais permitem aos melhores serviços de maquinação por eletroerosão de 2025 oferecer alta precisão, eficiência e repetibilidade nas aplicações mais exigentes.
A experiência da Norck em soluções avançadas de EDM
A Norck é um dos melhores fabricantes de maquinação por eletroerosão, reconhecido pela sua precisão, inovação e engenharia avançada. A Norck dispõe de equipamento moderno e sofisticado, bem como de uma equipa de especialistas muito bem formados para garantir o máximo grau de exatidão em aplicações que envolvem formas complicadas e tolerâncias muito rigorosas. Ao otimizar constantemente os seus parâmetros de maquinação por eletroerosão (EDM), a Norck afirmou-se como líder nos setores aeroespacial, dos dispositivos médicos, da robótica e automóvel.
Os serviços de eletroerosão a fio da Norck produzem perfis extremamente precisos e cantos de raio reduzido, respondendo às necessidades dos clientes que exigem o máximo nível de exatidão para alcançar os resultados pretendidos, preservando ao mesmo tempo as propriedades originais do material. Além disso, a Norck presta serviços de maquinação CNC especializados para produção em massa, oferecendo assim uma solução completa que abrange todas as fases do processo produtivo.