 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
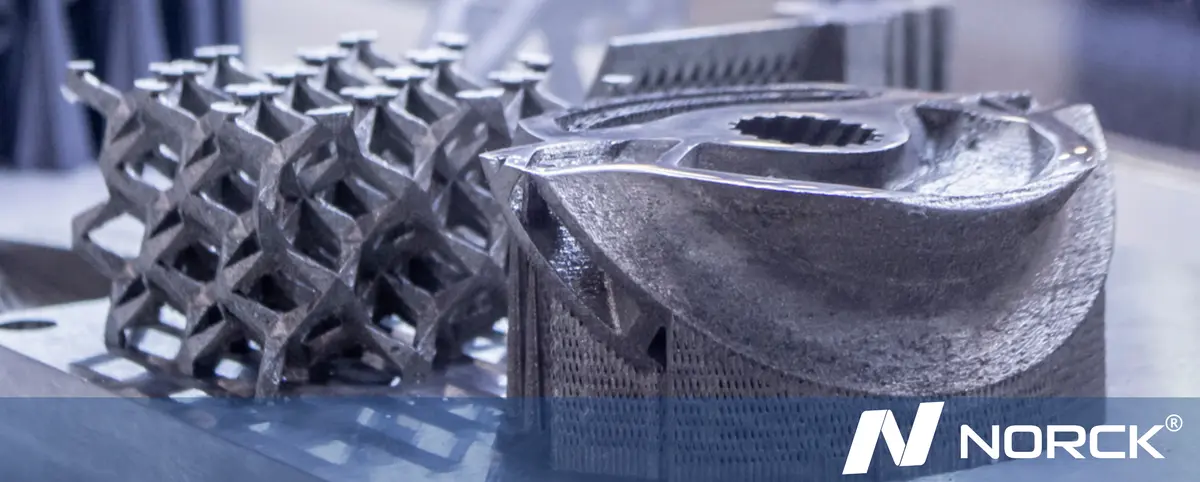
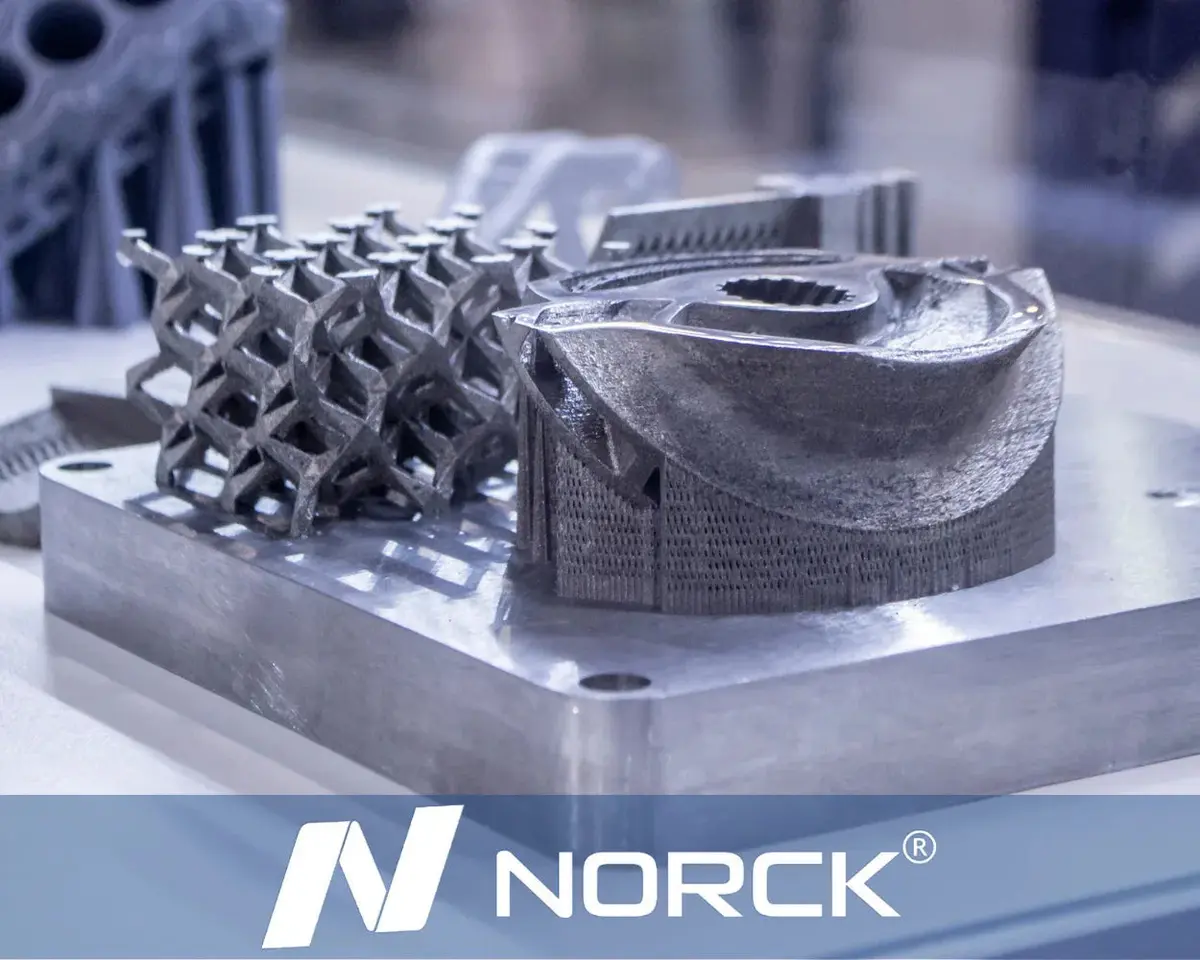
Impressão 3D em metal em 2025: DMLS vs. binder jetting explicados
O fabrico de peças metálicas mudou de cara. Em 2025, a impressão 3D em metal já não é uma experiência futurista distante: afirmou-se como um pilar da produção industrial. No entanto, a par desta maturidade, surge a pergunta que hoje todas as empresas e engenheiros querem realmente fazer: que serviço de impressão 3D em metal é o mais indicado para o meu projeto?
Os pesos pesados nesta arena são a sinterização direta de metal por laser (DMLS) e o binder jetting de metal (BJT). Ambos criam peças metálicas complexas, mas funcionam segundo princípios completamente diferentes, e escolher o errado pode resultar em custos desnecessários ou em falhas sob pressão.
Na Norck, orientamos os nossos clientes nestas encruzilhadas técnicas todos os dias. Este guia esclarece as diferenças entre a DMLS e o binder jetting para que possa tomar uma decisão informada para o seu ciclo de produção de 2025.
A seguir, comparamos ponto por ponto o binder jetting de metal e a DMLS, começando pela resistência e integridade do material.
Compreender as tecnologias
O que é a DMLS?
Considerada "o padrão de referência para peças metálicas de alto desempenho", a sinterização direta de metal por laser (DMLS) é uma tecnologia que utiliza um potente laser de fibra para fundir e unir com precisão camadas de pó metálico. Como exige a fusão completa do metal, as peças produzidas por DMLS são muito densas e compactas e, por vezes, superam as peças de metal fundido ou forjado.
O que é o binder jetting?
O binder jetting pode ser descrito como um serviço de impressão 3D em metal de "alta velocidade". Não recorre a um laser, mas sim a uma cabeça de impressão que aplica um agente ligante líquido sobre uma camada de pó metálico, "colando" efetivamente tudo. Concluída a impressão, a peça fica num estado "verde", ou seja, é frágil e só pode ser levada a um forno para ser sinterizada.
1. Resistência e integridade do material
No que toca ao desempenho mecânico, a DMLS leva vantagem. Como o laser cria uma ligação metalúrgica completa durante a impressão, as peças têm uma densidade de quase 100% e são isotrópicas.
-
DMLS: ideal para peças funcionais de "utilização final" nos setores aeroespacial, médico e automóvel.
-
Binder jetting: embora o processo de sinterização resulte num componente fortemente ligado, quase sempre se produz algum grau de porosidade, sendo possível atingir apenas 95% a 98% de densidade. Isto continua a não ser suficiente para outras utilizações, como a turbina de um motor a jato ou um suporte aeroespacial.
2. Rapidez e escalabilidade
É aqui que o binder jetting se destaca. Em 2025, o binder jetting é a opção preferida das empresas que passam da "prototipagem" para a "produção em massa".
-
DMLS: o laser tem de desenhar literalmente cada pormenor de cada peça. Isto significa que, se tiver um tabuleiro cheio de componentes, o tempo de construção aumenta de forma linear. Por isso, a DMLS é mais indicada para pequenos lotes de peças muito complexas.
-
Binder jetting: a cabeça de impressão cobre toda a plataforma numa única passagem, aplicando ligante em dezenas de peças ao mesmo tempo. Consegue imprimir um volume de construção completo numa fração do tempo que a DMLS demora. Se precisar de 500 suportes metálicos até à próxima semana, o binder jetting será muito provavelmente o caminho mais eficiente.
3. Precisão e acabamento de superfície
Se o seu design tem canais internos minúsculos (como a refrigeração conformal em moldes) ou exige uma precisão dimensional extrema, a DMLS é a vencedora.
-
DMLS: o laser é incrivelmente fino, o que permite tolerâncias "apertadas" e detalhes nítidos. O acabamento de superfície é consistente, semelhante ao de uma lixa de grão fino.
-
Binder jetting: as peças contraem significativamente durante a sinterização no forno – por vezes até 15% a 20%.
4. Considerações de custo
Para um empresário ou um responsável de compras, o resultado financeiro é muitas vezes o fator decisivo.
-
DMLS: o custo por peça é geralmente mais elevado. Isto deve-se ao elevado consumo de energia dos lasers, à necessidade de estruturas de suporte que têm de ser removidas manualmente e a uma produtividade mais lenta.
-
Binder jetting: custo muito mais baixo para grandes volumes. Como é mais rápido e não exige estruturas de suporte, o "preço por peça" desce significativamente à medida que aumenta a quantidade encomendada.
5. Requisitos de pós-processamento
Os serviços de impressão 3D em metal estão longe de terminar quando a impressora conclui um trabalho.
-
DMLS: as peças ficam soldadas à placa de construção metálica. Precisam de "suportes" para evitar o empeno provocado pelo calor. A remoção dessas estruturas de "suporte" só pode ser feita manualmente, por eletroerosão a fio ou por maquinação CNC.
-
Binder jetting: como as peças são suportadas pelo pó solto, podem ser impressas sem suportes de impressão. No entanto, implicam um processo adicional de sinterização em forno, que é essencial e demora várias horas, e pode também ser necessária uma prensagem isostática a quente se pretender atingir 100% de densidade.
Conclusão: de qual precisa?
Em 2025, a escolha entre DMLS e binder jetting depende dos objetivos do seu projeto:
-
Escolha a DMLS: se precisa de componentes de alto desempenho e de grau aeroespacial, de implantes médicos com biocompatibilidade certificada ou de peças com estruturas reticuladas internas complexas que tenham de suportar pressões extremas.
-
Binder jetting: se precisa de uma produção em série de 50 a 5000 peças, com o objetivo de reduzir o "custo por unidade" em grandes lotes de componentes industriais funcionais em que uma ligeira porosidade é aceitável.
A Norck não acredita numa abordagem "tamanho único". A nossa plataforma de fabrico analisa os seus dados CAD e o volume necessário para sugerir o caminho mais eficiente. A nossa equipa garante que as suas peças são entregues com os mais elevados padrões de qualidade.
Contacte-nos hoje e um dos nossos engenheiros ajudá-lo-á a decidir qual a tecnologia de fabrico aditivo em metal mais adequada aos seus objetivos de produção para 2025.